

声光偏转器(AOD)如何突破激光增材制造瓶颈:提升3D打印效率与成形质量的新路径
在半导体封装通孔加工等高功率激光应用中,一种无机械运动部件的固态光学技术已经得到长期应用,这就是声光偏转器(Acousto-Optic Deflector,AOD)。AOD能够在微秒甚至更短的时间尺度内改变高功率激光束的传播方向,其响应速度可比当前商用激光3D打印设备常用的机械振镜快数百倍乃至数千倍。
目前,多支研究团队正分别探索AOD能否帮助激光增材制造(AM)突破打印效率瓶颈,同时保留实际零件所需的几何精度与细节分辨能力。研究方向并非用AOD取代振镜,而是构建复合扫描架构:振镜负责大范围扫描,AOD则在单条扫描轨迹内部进行高速、局部的光束调控。这一技术思路已在不同增材制造工艺的研究中出现,也受到扫描振镜产业界的关注。

激光粉末床熔融(LPBF)是当前工业金属3D打印的主流工艺之一。将声光偏转器(AOD)引入扫描振镜,有望使系统在一次扫描过程中动态调整光束特性,从而针对零件边缘、薄壁以及几何过渡区域实施更精细的能量控制。这些区域往往也是成形缺陷更容易出现的部位。
振镜扫描的性能边界
当前绝大多数工业激光3D打印设备,包括激光粉末床熔融(LPBF)、矢量扫描式立体光刻(SLA)以及定向能量沉积(DED)系统,都采用扫描振镜,通过高速电机驱动的小型反射镜改变激光束方向。振镜技术成熟、精度高,长期以来足以满足多数设备的加工需求。

SCANLAB intelliSCAN IV系列高性能扫描振镜,振镜过一组协同运动的反射镜,引导激光束在粉末床或树脂成形区域内进行扫描。
但振镜依靠机械部件旋转,必然受到惯性影响。对于较小的角度变化,典型阶跃响应时间可能达到数百微秒;对于较大的角度变化,则可能需要数毫秒。在一条扫描线上,振镜的加速与减速过程限制了光束状态实时变化的速度。
为应对这一限制,现有设备通常将轮廓扫描与填充扫描设置为不同加工模式。每种模式可包含不同的激光功率、扫描速度以及光束轮廓,并分别完成扫描;不同模式之间的切换速度则受到振镜响应能力的约束。随着设备朝着更大成形幅面、更精细特征和更高生产效率发展,振镜的机械动态性能可能逐渐成为限制因素。
现代工业激光器的脉冲重复频率可以达到MHz量级,但振镜的运动速度及响应能力限制了激光能量在扫描路径及其周围区域内的重新分配。因此,激光器输出的部分能量可能无法以最理想的方式分配到工件上。
AOD的工作原理:利用声波实现高速光束偏转
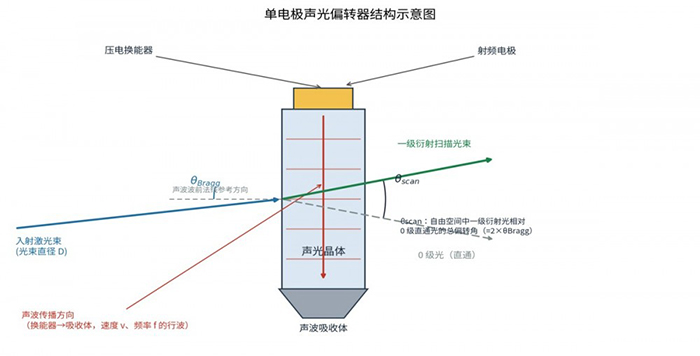
AOD的核心是声光晶体。向晶体施加射频(RF)信号后,晶体内部会产生声波,并形成一种暂时性的衍射光栅,从而改变光在晶体中的传播方向。激光束离开晶体时的偏转角与射频信号的频率有关。通过改变射频频率,即可按可预测的方式控制光束位置。
根据具体器件设计及光斑尺寸,AOD可以在数百纳秒的时间尺度内完成位置切换,速度远快于典型振镜。其主要限制在于偏转角度范围较小:振镜能够以较大的角度范围扫描整个成形区域,而AOD的典型偏转范围会随波长和器件设计变化,可覆盖约为5–20 mrad的角度范围,相当于毫米量级的工作区域。两者具有互补优势:振镜提供大范围扫描能力,AOD提供更高的局部调控速度。将两者集成到复合扫描系统中,有望实现单一技术难以独立完成的高速局部光束控制。
AOD并非全新的工业激光技术。它已应用于半导体封装中的高通量通孔加工、金属激光微加工,以及其他需要兼顾高速控制与可靠功率承载能力的精密激光应用。当前研究的关键问题,是能否将这些优势有效迁移至增材制造过程。
复合扫描架构正在形成:两条不同的研究路线
两项经过同行评审的研究计划,分别面向不同的增材制造工艺,并采用不同供应商的AOD器件,但呈现出相似的系统架构:由振镜完成大范围扫描,再由AOD在每条扫描轨迹内部实现振镜本身难以完成的高速调控。
光固化SLA:动态调节固化轨迹宽度由美国德克萨斯大学奥斯汀分校团队开展的一项研究,面向高分辨率聚合物立体光刻技术。其方案将两只AOD相互垂直布置,并放置在光路中的振镜之前。当振镜沿扫描线移动光束时,AOD能够沿与振镜运动方向垂直的方向快速偏转光束,从而在不改变激光光斑尺寸的情况下,有效拓宽固化轨迹。

AOD+ 扫描振镜 + 运动平台三重协同复合光路,这套三级协同架构可作为高端SLM/LPBF的前沿预研方向,但不能把实验室或其他激光加工场景的公开样机性能直接等同于量产SLM设备性能。在振镜扫描系统前端的光路中集成声光偏转器(AOD),研究人员正在探索一种振镜与AOD相结合的混合扫描架构,使两种器件各自发挥其优势:振镜负责在较大的角度范围内实现激光束对整个成形平台的扫描覆盖,而AOD则能够以微秒级的速度,在每次扫描过程中对激光束进行快速调控。目前,立体光刻(SLA)和激光粉末床熔融(LPBF)领域的不同研究团队,正逐步采用这一相似的系统架构。
仿真结果显示,与可比的纯振镜系统相比,在达到相同尺寸精度的前提下,该方案预计可将覆盖给定区域所需的扫描次数减少60%。2025年,研究团队还在实体原型上进行了实验验证,通过AOD调节轨迹宽度,制备出具有平滑斜边的二维结构。传统的纯振镜扫描在此类斜边上可能出现明显的阶梯效应。完整三维零件打印仍属于后续工作,团队计划进一步开发树脂槽与铺料系统。
需要强调的是,60%这一数据来自光固化SLA研究的仿真结果,不能直接作为金属LPBF的效率提升指标。树脂固化与金属熔池的物理机制不同,实际收益必须通过对应工艺的验证来确定。
金属LPBF:通过高速位置切换合成光束轮廓另一项由慕尼黑工业大学与通快(TRUMPF)合作开展的研究,针对金属激光粉末床熔融(LPBF)。该方案采用不同的AOD控制方式:AOD并非连续扫动光束,而是在振镜运动过程中,使光束在多个离散位置之间高速切换。
由于切换速度足够快,熔池无法对每一个短暂停留位置分别作出完整的热响应。熔池实际感受到的是多个位置光强分布在时间上的平均效果。经过合理设计,这种时间平均强度分布可以形成特定的等效光束轮廓,包括环形、椭圆形、平顶形以及按需求定制的形状。
两项研究解决的问题不同:一项侧重扫描轨迹宽度控制,另一项侧重任意光束轮廓合成。但其共同思路都是将扫描范围大、速度相对较慢的振镜,与扫描范围较小、响应速度极快的AOD结合。截至原文发表时,这两类复合架构尚未成为商用3D打印机的常规配置。
除学术研究外,德国扫描振镜供应商SCANLAB也在推进相关探索。2025年4月举行的第八届超快激光技术研讨会期间,SCANLAB展示了振镜与AOD相结合的级联扫描系统相关工作,其中包括与弗劳恩霍夫激光技术研究所(FraunhoferILT)合作探索用于LPBF的动态光束整形。
未来3D打印设备可能获得哪些能力?
这种振镜/AOD架构为未来的激光3D打印机提供了多种新功能,包括:
在同一层、同一次扫描中实现分区光束控制现有设备通常在不同扫描路径之间切换加工参数,例如先完成轮廓,再进行填充,并分别采用不同参数。引入AOD控制后,系统有望在一次扫描过程中动态调整光束特性:在零件边缘采用更精细的等效作用区域,在大面积实体区域采用更宽的有效扫描轨迹,而无需更换激光器或重新规划振镜轨迹。
这意味着系统可以更精确地控制能量在工件上的空间分布。对于薄壁、尖角,以及精细特征与大体积区域之间的过渡位置,这种能力尤其重要,因为这些区域往往对热输入和成形稳定性更加敏感。
在兼顾分辨率的同时提高构建效率SLA研究中的仿真结果表明,在尺寸精度相同的条件下,AOD辅助方案预计可减少60%的扫描次数。该数值仅适用于原研究的光固化工艺,不能直接外推至金属打印。不过,其背后的技术思路具有参考意义:在需要高效率的主体区域拓宽有效扫描轨迹,同时在细节区域保留精细控制,从而缓解纯振镜系统中加工效率与细节分辨率之间的权衡。
在激光器之后动态生成所需的光束轮廓当前较成熟的可编程光束轮廓方案之一,是在光纤内部进行光束整形,由激光源输出预先设定的一组光束轮廓。AOD方案则是在激光器之后的光路中,通过软件控制和高速位置切换合成所需的时间平均强度分布。
两种技术并非必然相互替代。未来系统可以结合激光源端的光束整形与传输光路中的动态调控,在不同层级上实现互补。
AOD能否承受金属LPBF所需的激光功率?
对于许多现有生产型LPBF设备所使用的功率范围,具备相应设计的AOD具有应用潜力,但更高功率配置仍面临额外挑战。与慕尼黑工业大学和通快研究中所用器件类似的商用二氧化碲(TeO₂)AOD,可针对1064 nm连续波激光及千瓦级激光器进行设计。
AOD通常布置在光束尚未被聚焦到粉末床工作光斑的准直光路段,因此器件所承受的持续激光功率可能达到数百瓦至约1 kW,具体取决于系统设计与器件规格。这一范围覆盖了相当一部分现有商用金属LPBF系统。对于超过1 kW的更高功率配置,则需要进一步评估器件的功率承载能力、热管理和光学可靠性。
此外,AOD已经用于部分生产型金属激光微加工系统,包括采用高能量皮秒脉冲的应用。这些工业应用为评估AOD在金属加工激光强度条件下的工程适用性提供了参考,但并不意味着所有AOD均适用于所有LPBF功率配置。
从实验室研究走向规模化生产:仍需解决哪些问题?
目前,AOD与振镜复合扫描架构已在不同增材制造工艺的研究中得到验证,并在相关金属激光加工领域具备应用基础,扫描振镜厂商也开始参与探索。但原文指出,这一架构尚未完成在商用3D打印机中的全面生产集成。
产业化仍需解决多项工程问题,包括将研究级系统扩展到生产级连续波激光功率、与熔池监测系统进行集成,以及评估相较于现有光束控制方案的成本、系统复杂度与综合收益。
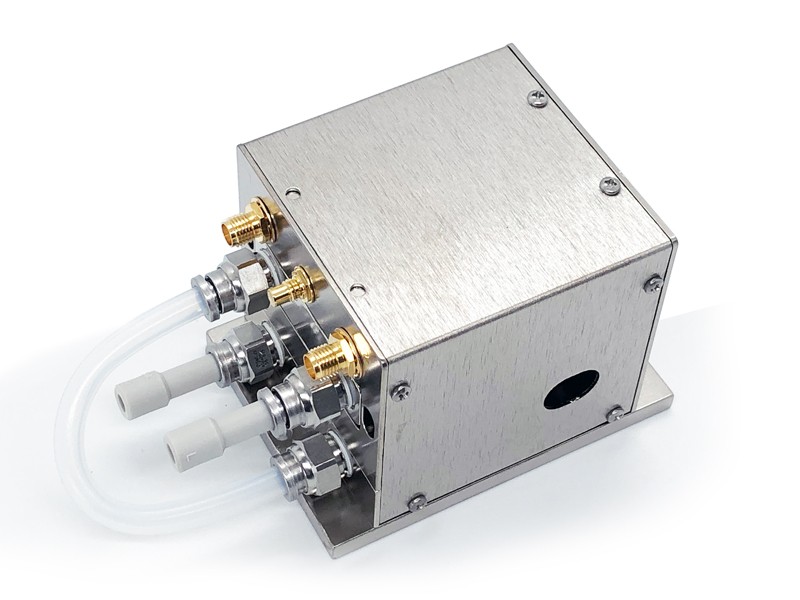
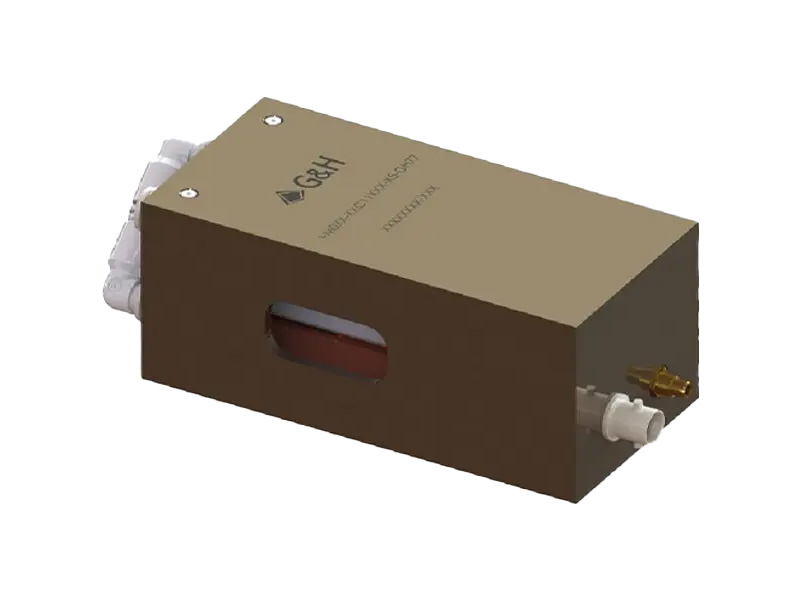
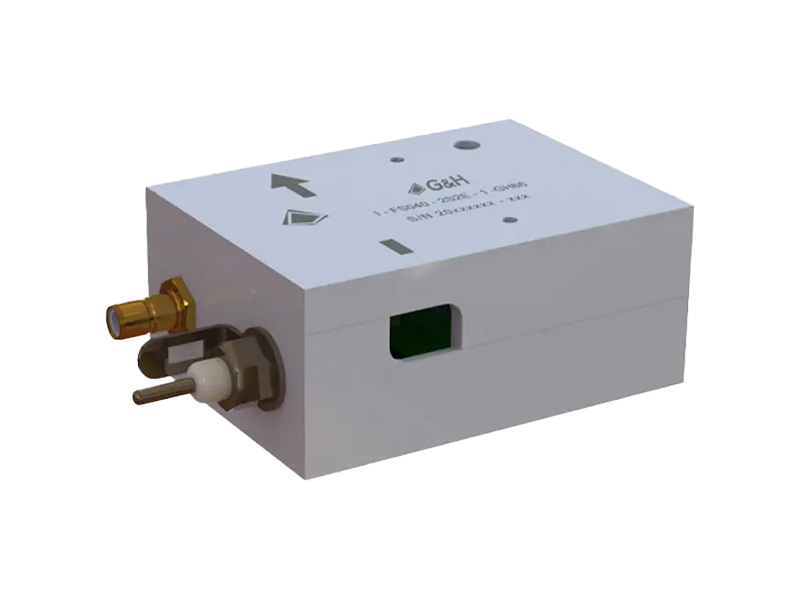
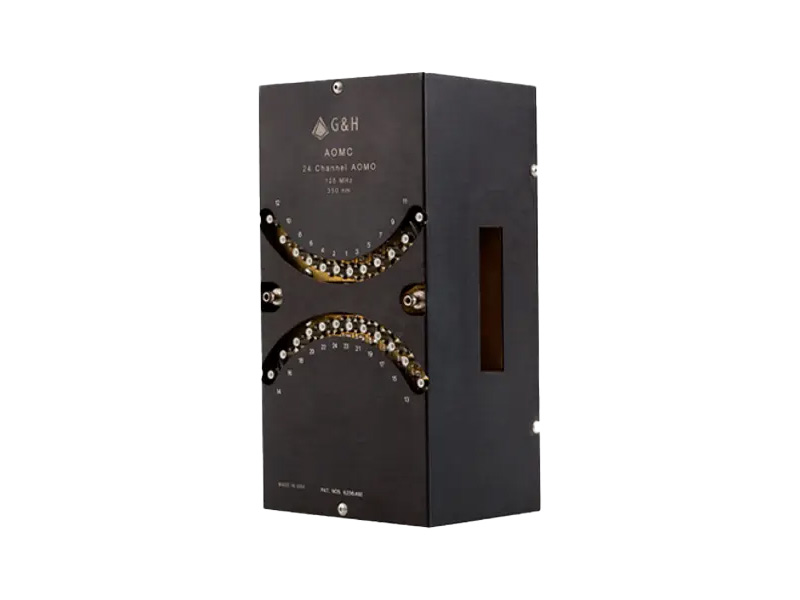
G&H二维声光偏转器(AOD)无需机械运动部件,光束切换速度可达纳秒级,长期以来一直是高通量工业激光应用中的关键器件。目前增材制造领域的研究团队正进一步探索:能否将AOD的高速响应能力与可靠的激光功率承载能力相结合,突破现有3D打印技术的性能边界,拓展其在加工效率与成形能力方面的应用潜力。
AOD没有机械运动部件,并可实现纳秒量级的切换速度,因此长期以来已服务于多种高通量工业激光应用。增材制造领域正在研究,能否将这种高速响应与可靠的功率承载能力转化为下一代3D打印设备的优势。
早期商业化应用可能优先出现在对效率与分辨率权衡要求较高的高附加值场景,例如具有精细内部结构的航空航天零件、几何精度要求严格的医疗植入物,以及同时包含大体积区域和精细特征的模具与工装。
让激光能量在合适的时间到达合适的位置
当功率承载和系统集成等问题得到进一步解决后,AOD有望让未来3D打印机在不要求主扫描器进一步提速的情况下,更灵活地控制激光能量的作用位置与作用时机。潜在收益包括更高的构建效率、更平滑的斜向边缘表面、单层内部的分区光束控制,以及根据打印特征动态调整的光束轮廓。
AOD技术已经在相关工业激光应用中证明了自身价值,并正成为先进增材制造装备值得关注的技术方向之一。它何时进入下一代或后续一代商用3D打印机,将越来越取决于工程集成、功率适配、系统成本与应用验证,而不仅仅是基础技术原理是否可行。
作者简介
LukeGordon 是G&H 高级光学设计工程师,主要开发用于先进激光系统的声光技术。其拥有材料科学博士学位,专业背景涵盖半导体器件、光子学与光学工程,研究方向包括面向激光加工、半导体制造及新兴量子技术的新一代光学系统。
新特光电|激光光电子器件与光学系统解决方案
武汉新特光电技术有限公司专注于激光光电子核心器件、精密光学元件及光电系统解决方案。面向激光加工、金属增材制造及高端装备等应用领域,可根据实际需求提供相关光学器件选型、产品资料与技术支持。
如您正在开展金属3D打印、LPBF扫描系统或高速激光光束控制相关研发,欢迎联系新特光电,沟通具体应用需求与器件选型方案。
金属3D打印(SLM/LPBF)光路和运动控制系统选型指南:https://www.sinteclaser.com/laserwiki/1457.html